

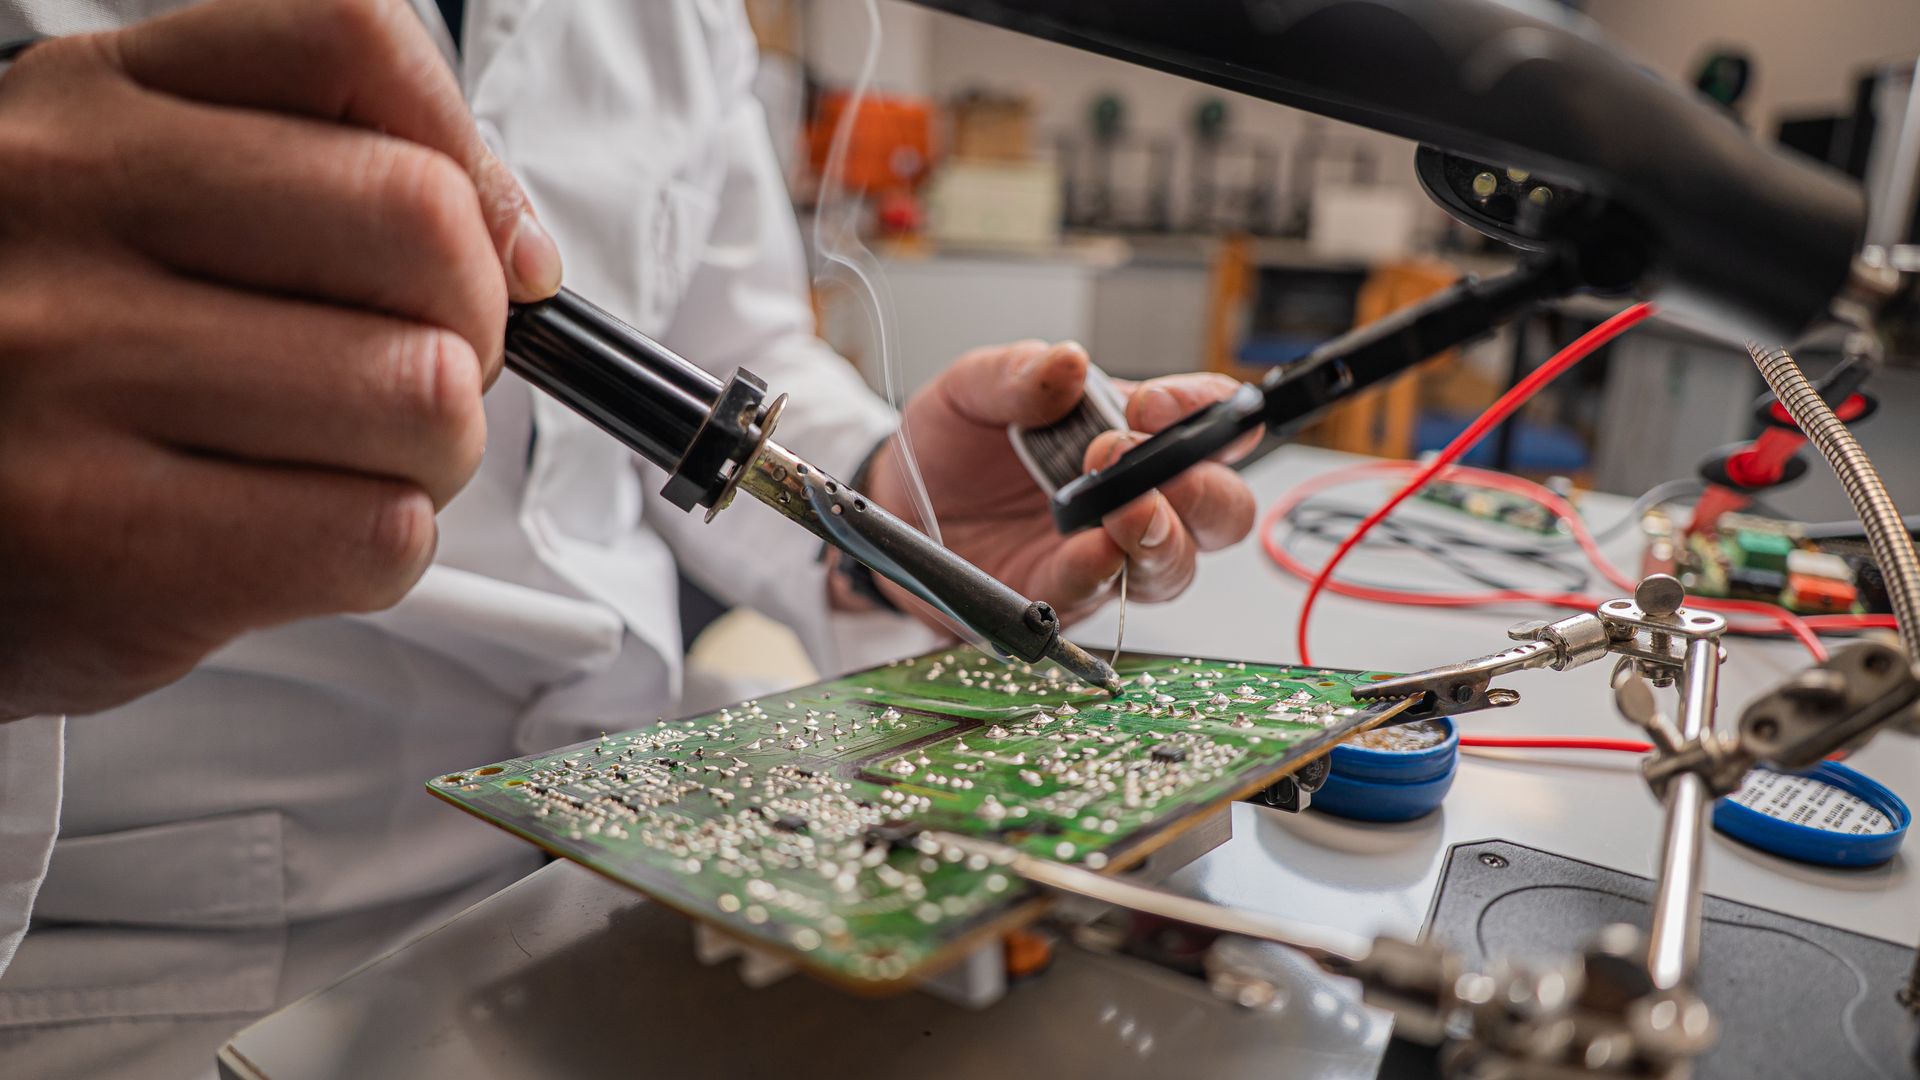
La brasure cuivre est une technique de raccordement fiable pour assembler des tubes avec un joint à la fois solide et étanche. Bien menée, elle assure une circulation durable de l’eau ou du fluide dans des réseaux sanitaires et de chauffage, à condition de respecter la préparation, la chauffe et le choix du métal d’apport. C’est une méthode exigeante, mais très sûre quand chaque geste est précis.
Ce qu’il faut retenir :
Bien exécutée, la brasure cuivre crée un joint mécanique et étanche pour vos réseaux sanitaires et de chauffage, à condition de préparer les surfaces, chauffer le raccord de façon uniforme et choisir le bon alliage.
- Préparez soigneusement : poncez et nettoyez l’extrémité du tube et l’intérieur du raccord, puis essuyez pour éliminer oxyde, poussières et traces de graisse afin de préserver la capillarité.
- Choisissez le bon alliage et le flux : je privilégie les alliages cuivre et phosphore pour le cuivre pur, et les alliages cuivre, phosphore et argent pour chauffage central ; utilisez un flux externe dès que l’alliage l’exige.
- Chauffez le raccord, pas le tube seul : dirigez la flamme sur la partie femelle, surveillez la couleur du cuivre et apportez le métal d’apport au bon moment pour laisser la capillarité faire son travail (opération brève, autour de 3 à 4 minutes).
- Laissez refroidir et contrôlez : laissez le joint refroidir naturellement, inspectez visuellement puis effectuez un test de pression si possible ; évitez de travailler sur un réseau contenant encore du liquide.
Les principes de la brasure cuivre et de l’étanchéité recherchée
La brasure cuivre consiste à chauffer le raccord, puis à déposer un métal d’apport qui se diffuse dans l’espace entre les pièces. Ce métal ne sert pas seulement à coller les éléments, il crée une liaison mécanique résistante et un joint étanche, adapté aux réseaux en cuivre et à plusieurs alliages cuivreux.
Le point de départ, c’est la capillarité. Le métal d’apport est aspiré dans l’intervalle tube-raccord quand la température est correcte, ce qui permet une répartition régulière sur toute la jonction. C’est ce phénomène qui donne à la brasure sa qualité d’assemblage, bien supérieure à un simple point de fixation.
On distingue deux familles de brasure. La brasure forte se situe généralement entre 600 et 700 °C, avec des alliages adaptés au cuivre, dont certains à base de cupro-phosphore. La brasure tendre, elle, fond entre 180 et 250 °C, ce qui la rend inadaptée aux réseaux qui doivent rester étanches et durables dans le temps.
Il faut aussi garder en tête une règle simple, qui évite bien des dégâts : ne jamais dépasser la température de fusion des pièces à assembler. Si le tube ou le raccord se déforme, l’assemblage perd sa régularité et l’étanchéité devient incertaine.
Matériaux et alliages utilisés pour la brasure cuivre
Pour le brasage du cuivre, les alliages cuivre-phosphore sont les plus courants. Ils conviennent aux cuivres purs, aux alliages cuivre-étain, cuivre-zinc, et peuvent aussi être utilisés sur certains métaux comme l’argent selon les produits. Cette famille d’alliages est très répandue en plomberie et en chauffage central.
Certains alliages cuivre-phosphore sont auto-décapants sur le cuivre, ce qui simplifie l’intervention sur des tubes en cuivre pur. En revanche, dès que l’on travaille sur des alliages cuivreux, un flux externe reste nécessaire pour nettoyer les surfaces et favoriser la diffusion du métal d’apport.
Les produits de brasage existent sous plusieurs formes, ce qui facilite le travail selon le chantier. On trouve des fils, des baguettes, des bandes, des anneaux, des pâtes et des produits préformés. Chaque présentation répond à un besoin précis, du raccord ponctuel à l’assemblage répétitif.
Pour sécuriser le choix du produit, des normes comme NF EN ISO 17672 et NF EN ISO 3677 servent de repère. Elles aident à vérifier la conformité des alliages et la désignation des produits. En plomberie sanitaire et en chauffage central, la brasure cuivre-phosphore-argent est souvent retenue pour sa tenue et sa compatibilité avec ce type d’assemblage.
Voici un repère rapide pour distinguer les principaux produits utilisés en brasage cuivre.
| Type d’alliage | Usage courant | Besoin de flux | Observation |
|---|---|---|---|
| Cuivre-phosphore | Cuivre-cuivre | Pas toujours nécessaire sur cuivre pur | Très courant en plomberie |
| Cuivre-phosphore-argent | Sanitaire, chauffage central | Selon les matériaux assemblés | Bonne polyvalence |
| Brasure avec décapant externe | Alliages cuivreux | Oui | Adaptée aux métaux moins simples à braser |
Étapes et techniques pour réussir une brasure cuivre étanche
Une brasure réussie commence toujours par une préparation soignée. Le tube doit être poncé à son extrémité avec une toile émeri à grain fin ou un tampon à récurer, jusqu’à faire disparaître le marquage. Le raccord, lui aussi, doit être poncé à l’intérieur pour retirer toute trace d’oxydation ou d’impureté.
Après ce nettoyage, il faut essuyer les deux éléments avec un chiffon propre. Cette étape paraît simple, mais elle évite de piéger des poussières ou des résidus qui gêneraient l’adhérence du métal d’apport. Ensuite, on applique un flux décapant sur chaque surface, sauf si l’on utilise un alliage auto-décapant sur cuivre pur.
Le réglage du chalumeau compte autant que la préparation. Une flamme mal équilibrée chauffe trop lentement ou trop brutalement. Les valeurs de pression citées par les professionnels se situent, selon les cas, autour de 0,1 à 0,5 bar pour l’acétylène et 1 bar pour l’oxygène, avec une buse adaptée au diamètre du tube et au type d’assemblage.
La chauffe doit viser en priorité la partie femelle du raccord, pas le tube seul. Le dard de la flamme est dirigé sur le raccord, avec un mouvement régulier pour répartir la chaleur. Quand le cuivre prend une teinte rouge cerise, la température est atteinte et la baguette peut être présentée.
Le métal d’apport ne doit pas être touché trop tôt contre le cuivre. Il faut l’introduire au bon moment, à la jonction tube-raccord, en retirant la flamme ou en l’écartant légèrement pour laisser la capillarité faire son travail. Le brasage doit rester bref, avec un temps de chauffe et d’apport qui ne dépasse pas 3 à 4 minutes.
Une fois le joint formé, on laisse refroidir naturellement. Toute manipulation trop rapide peut fragiliser l’assemblage. La vérification finale se fait ensuite par inspection visuelle, et dans certains cas par un test de pression pour confirmer l’étanchéité du réseau. En cas de fuite, on peut parfois réparer une fuite sans chalumeau.
Préparation, chauffe et apport du métal
Sur le terrain, la régularité du geste fait toute la différence. Un chauffage uniforme du raccord permet au métal d’apport de se répartir sans surépaisseur ni manque local. C’est ce qui donne une brasure propre, continue et bien fermée.
Je recommande aussi de rester attentif à l’état des surfaces avant de lancer la chauffe. Si le cuivre est oxydé, gras ou humide, la capillarité se dégrade. Le résultat devient alors moins net, avec un risque de fuite au droit du raccord.
Cas d’usage courants et contextes d’application
La brasure cuivre est utilisée dans de nombreux travaux de plomberie. Elle sert à assembler des tubes pour l’eau potable, les réseaux d’évacuation, mais aussi les circuits d’eau chaude et d’eau froide dans le sanitaire. C’est une technique choisie pour sa tenue dans le temps et sa bonne résistance aux contraintes des installations courantes.
Le chauffage central constitue un autre domaine majeur. Les installations de chauffage demandent des assemblages fiables, capables de supporter des variations de température et des circulations prolongées. La brasure cuivre-phosphore-argent y trouve donc une place naturelle.
Les professionnels du bâtiment l’utilisent au quotidien, mais les bricoleurs avertis peuvent aussi la mettre en œuvre avec méthode. Dans tous les cas, la logique reste la même, préparer correctement, chauffer juste, puis vérifier le résultat. Les assemblages cuivre-cuivre restent les plus fréquents, même si certains alliages cuivreux peuvent être brasés avec adaptation des flux et des décapants.
Erreurs fréquentes et points de vigilance pour garantir l’étanchéité
La première erreur consiste à braser un tube contenant encore du liquide, ou une pièce qui subit une contrainte pendant l’opération. Dans ces situations, la brasure accroche mal et l’assemblage perd en qualité. Il faut donc travailler sur un réseau vidé, stabilisé et sans tension mécanique.
Autre faute classique, chauffer trop fort ou trop longtemps. Si la température dépasse celle de fusion des pièces, le raccord se dégrade et le cuivre peut se déformer. De même, une chauffe mal répartie, concentrée sur le tube seul, empêche le métal d’apport de migrer correctement dans le joint.
Il faut aussi respecter le bon moment pour l’apport. Si la baguette est présentée trop tôt, elle ne fond pas comme il faut et ne pénètre pas dans l’assemblage. À l’inverse, si l’on attend trop, la surface oxydée bloque la capillarité et la brasure devient irrégulière.
Le flux ne doit pas être oublié sur les alliages cuivreux qui en ont besoin. Sans ce décapage, la surface reste mal préparée et le joint perd en fiabilité. Enfin, il ne faut pas confondre la brasure tendre à l’étain avec la brasure forte du cuivre, car leurs températures de travail et leurs usages n’ont rien de comparable.
En respectant la préparation, la chauffe du raccord et le bon choix d’alliage, vous obtenez une brasure cuivre nette, durable et étanche, adaptée aux réseaux sanitaires comme au chauffage.

